UV光氧催化废气处理设备在化肥行业的应用与效果分析
引言
化肥生产过程中,造粒、干燥、冷却、包装等工序会挥发出氨、胺类、硫化氢、硫醇以及少量有机恶臭气体,这类废气成分复杂、异味明显、浓度波动大。传统的吸收、吸附工艺往往难以兼顾多组分去除和运行成本。UV光氧催化废气处理设备凭借低温等离子体与光催化协同作用,近年来在化肥行业废气治理中得到较多应用。
一、工作原理与系统构成
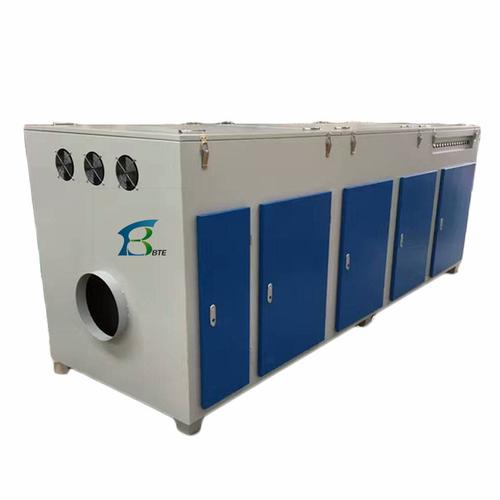
UV光氧催化设备的核心是紫外灯管(多为185nm和254nm双波段)照射下产生的臭氧与羟基自由基,配合纳米TiO₂等光催化剂,将NH₃、H₂S、VOCs等污染物氧化分解为N₂、H₂O、CO₂和少量硫酸盐。设备通常由预处理段(除湿除尘)、光氧催化反应腔、引风机和智能控制系统组成。针对化肥废气湿度高、含尘的特点,前段一般配置喷淋洗涤或除雾器,防止灯管结垢和催化剂中毒。
二、在化肥废气治理中的工艺匹配要点
- 废气预处理是成败关键。化肥尾气相对湿度常超过80%,粉尘和铵盐颗粒易附着在灯管表面,急剧降低紫外透射率。工程上应先经旋流板塔或填料洗涤降温除尘,再进入光氧段,灯管表面可加装石英套管并设自动清洗装置。
- 风量与停留时间匹配。一般设计停留时间不低于2~3秒,风量过大则反应不充分、去除率下降。对于复合肥造粒尾气,建议按最大工况风量选型并预留10%~20%余量。
- 与其它工艺组合。单纯UV光氧对高浓度氨的矿化能力有限,实际工程多采用“洗涤+UV光氧+活性炭”或“生物滤池+UV光氧”组合工艺,先用洗涤去除大部分氨氮和粉尘,再以光氧催化把关除臭,运行费用较低且排放稳定。
- 安全规范。设备产生的臭氧需在末端通过催化分解或活性炭床去除,防止二次污染;电气部分应满足化肥厂防爆和防腐要求。
三、实际应用效果与限制
已运行的复合肥、尿素造粒尾气治理案例表明,在进气恶臭浓度适中、预处理到位的情况下,UV光氧催化对硫化氢、硫醇、胺类的去除率可达80%~95%,氨的去除率约50%~80%,出口臭气浓度可满足《恶臭污染物排放标准》(GB 14554)的相关限值。但需注意:高浓度、高湿度或含催化剂毒物(如卤化物、重金属粉尘)的废气不宜单独使用该工艺;长期运行中灯管衰减需定期更换(一般8000~12000小时),催化板也需清洗再生。
四、选型与运维建议
化肥企业在选用UV光氧催化设备时,应提供完整废气参数(风量、温度、湿度、污染物种类及浓度),经中试或同类工程验证后确定工艺路线。日常运维重点包括:定期检查灯管发光强度、清洗石英套管、监测臭氧残留、按周期更换催化剂,并记录进出口浓度数据,为工艺优化提供依据。
##
UV光氧催化废气处理设备对化肥行业多组分恶臭废气具有良好的适应性,但其效果高度依赖预处理质量与工艺组合的合理性。只有在充分掌握废气特性的基础上进行科学选型和规范运维,才能实现稳定达标与运行经济性的平衡。
如若转载,请注明出处:http://www.sdbnlh.com/product/48.html
更新时间:2026-10-22 12:14:39